Жаңалықтар

Бетон өндірісінде жиі кездесетін қалыптарды бұзу мәселелерін жою

Бетон үшінблокӨндірушілер үшін құйып алу сатысы өнімділік пен өнім сапасының тұрған немесе төмендейтін жері болып табылады. Қалыптау кезінде бетон таяқшалары, жарықтар немесе беттер ақаулар болған кезде тоқтап қалу, қалдықтар және қабылданбаған өнім шығындары тез жиналады. Осы жалпы мәселелердің түпкі себептерін түсіну және оларды қалай шешуге болатынын білу тиімді өндіріс желісін сақтау үшін маңызды.

Fujian Unik Mold Technology Co., Ltd. компаниясында біз 2010 жылдан бері өнімділігі жоғары бетон қалыптарын жасаумен айналысамыз. 28 экспорттық нарыққа қызмет көрсететін тәжірибемізге сүйене отырып, мұнда ең жиі кездесетін бұзу мәселелеріне практикалық ақаулықтарды жою нұсқаулығы берілген.

1-мәселе: Қалыптан шығару кезінде блоктар қалыпқа жабысып қалады

Бетон өндірісіндегі ең көп таралған және көңілсіз мәселелердің бірі жабысу болып табылады. Ол циклдарды бәсеңдетеді, пішінді де, өнімді де зақымдайды және сызықты тоқтатады.

Ықтимал себептері:

Майдың жеткіліксіз немесе біркелкі емес бөлінуі

Бетон түріне сәйкес келмейтін төмен сапалы босату агенті

Үйкеліс нүктелерін тудыратын қуыс бетінің тозуы

Қалыптастырудың дұрыс емес уақыты - тым ерте немесе тым кеш

Қатты, өңдеуге қабілеттілігі төмен бетон қоспасы

Шешімдер:

Барлық қуыс беттеріне жұқа, біркелкі кәсіби босату майын жағыңыз

Тегіс бетті қалпына келтіру үшін қалып қуыстарын қайта жылтыратыңыз (UNIK Ra 1.6 ұсынады)

Қалыптан шығарудың тұрақты уақытын сақтаңыз, ең дұрысы дірілден кейін 10–15 секунд

Ағындылықты жақсарту және жабысқақтығын азайту үшін бетон қоспасын реттеңіз

2-мәселе: Блоктарда ауа саңылаулары немесе бетінде бос орындар бар

Аяқталған блоктардың бетіндегі ауа саңылаулары косметикалық алаңдаушылықтан артық - олар құрылымдық тұтастықты бұзуы мүмкін.

Ықтимал себептері:

Діріл жеткіліксіз, қысылған ауаның шығуына жол бермейді

Ауа көпіршіктерін ұстайтын тым тұтқыр бетон қоспасы

Азықтандырудың нашар таралуы, қуыста ауа қалталарын қалдыру


Қалыптың бетінде ауаны ұстай алатын май негізіндегі босату агенттерін пайдалану

Шешімдер:

Діріл жиілігін ұсынылған 50–60 Гц диапазонына қайта калибрлаңыз

Микс дизайнын реттеу немесе пластификаторларды қосу арқылы бетонның сұйықтығын жақсартыңыз

Барлық қуыстарда біркелкі және толық тамақтануды қамтамасыз етіңіз

Мұнай негізіндегі баламаларға қарағанда беттің жақсы сапасын беретіні көрсетілген су негізіндегі босату агенттерін пайдалануды қарастырыңыз

3-мәселе: Блок беттеріндегі жарықтар немесе шаш сызығының сынуы

Жарылған блоктар материал мен жұмыс күшінің тікелей жоғалуы болып табылады.

Ықтимал себептері:

Микс тым құрғақ, жасыл түсті азайтады

Қалыптастыру алдында қатаю уақыты жеткіліксіз

Дұрыс емес діріл — тым төмен немесе тым жоғары

Қалыптастыру кезінде жабысудан болатын механикалық кернеу

Өндірістен кейін температураның күрт өзгеруі

Шешімдер:

Судың құрамын арттырыңыз немесе қоспаға пластификатор қосыңыз

Қалыптан шығару алдында қатаю уақытын 24–48 сағатқа дейін ұзартыңыз

Нақты блок өлшемі мен пішіні үшін дірілді дұрыс жиілікке реттеңіз

Жабысып қалмас үшін біркелкі құйып алуды және қуысты дұрыс майлауды қамтамасыз етіңіз

4-мәселе: Кедір-бұдыр немесе түйіршікті блокты беттер

Бетінің өрескел әрлеуі эстетикаға да, сатылымға да әсер етеді.

Ықтимал себептері:

Тозған немесе сызылған қуыс беттері

Қалыпта алдыңғы циклдерден қалған кептірілген цемент қалдықтары

Сапасыз шығарылатын май

Шамадан тыс құрғақ бетон қоспасы

Шешімдер:

Тегіс бетті қалпына келтіру үшін қуыс қабырғаларын қайта жылтыратыңыз

Цементтің жиналуын болдырмау үшін әр ауысымнан кейін қалыптарды дереу тазалаңыз

Тиісті босату агентін пайдаланыңыз (дизельді немесе басқа алмастырғыштарды пайдаланбаңыз)

Ұсақ құмның үлесін арттырыңыз немесе су-цемент қатынасын реттеңіз

5-есеп: Біркелкі емес бұрыштар немесе сынған жиектер

Блоктардың жиектері мен бұрыштарының зақымдалуы көбінесе қалыптау кезінде механикалық кернеудің белгісі болып табылады.

Ықтимал себептері:

Тозған немесе зақымдалған қуыс бұрыштары

Жабысқақ қоспаға байланысты қатты қалыпқа келтіру

Жиектердің сынғыштығын тудыратын шамадан тыс діріл

Дұрыс емес кептіру немесе тым жылдам кептіру

Шешімдер:

Зақымдалған қуыс қосымшаларын жөндеңіз немесе ауыстырыңыз

Босатқыш майды барлық беттерге біркелкі жағыңыз

Шамадан тыс тығыздауды болдырмау үшін дірілді теңестіріңіз

Емдеу жағдайларын тұрақты және көлеңкелі ұстаңыз

6-мәселе: Микрокөз жасы және беттің түссізденуі

Блок беттерінде, әсіресе сыртқы түрі маңызды болатын премиум өнімдерге әсер ететін микро-көз бен сұр түссіздік пайда болуы мүмкін.

Ықтимал себептері:

Қалыптастыру кезінде бетон мен қалып беті арасындағы адгезия, «тамперлік адгезия» деп аталады.

Ақ цементтен жасалған блоктарда «гүлденудің» қалыптасуы

Шешімдер:

Қалыптан шығару уақытын және босату агентінің қолданбасын оңтайландырыңыз

Ақ цемент өнімдері үшін қатаю жағдайларын мұқият қадағалаңыз және гүлденудің пайда болуын болдырмау үшін босату агентін таңдаңыз

7-есеп: Циклдар арасындағы блок өлшемінің өзгеруі

Сәйкес келмейтін блок өлшемдері қалыптың тұрақтылығы немесе машинаны туралау мәселесін көрсетеді.

Ықтимал себептері:

Ұзақ мерзімді діріл шаршауынан қалып рамасының деформациясы

Бос болттар немесе дұрыс реттелмеген қуыс кірістері

Машинаның діріл теңгерімсіздігі

Біркелкі емес азықтандыру немесе сәйкес келмейтін қоспа

Шешімдер:

Дұрыс теңестіруді қамтамасыз ету үшін барлық болттарды бұрау кілтін пайдаланып қатайтыңыз

Туралау түйреуіштерін тексеріңіз және тозғандарын ауыстырыңыз

Тепе-теңдік үшін діріл қозғалтқыштарын реттеңіз

Азықтандыруды стандарттау және араластыру консистенциясы

UNIK тәсілі: жобалау арқылы алдын алу

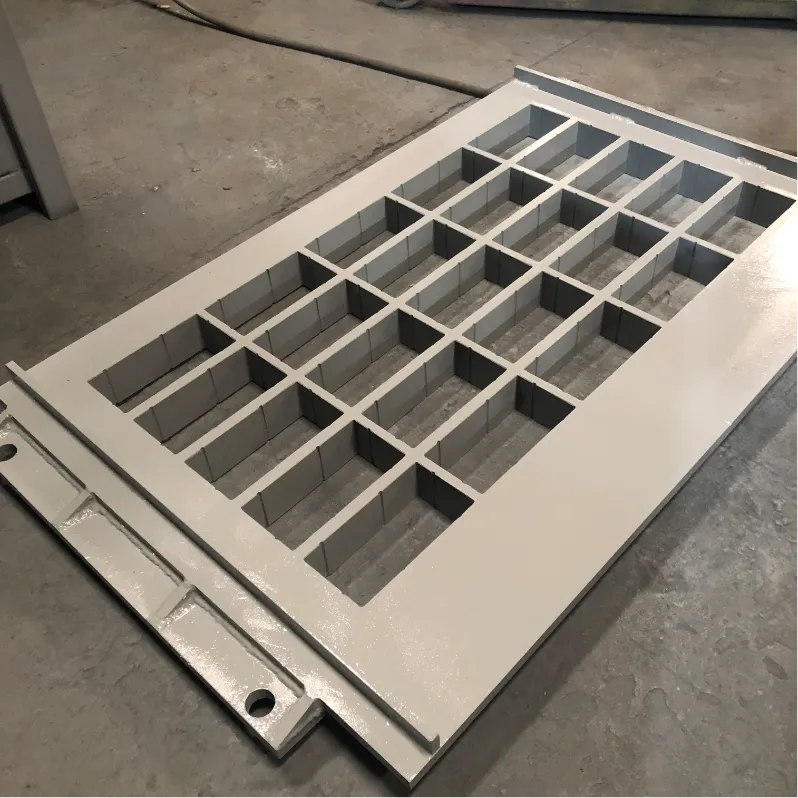
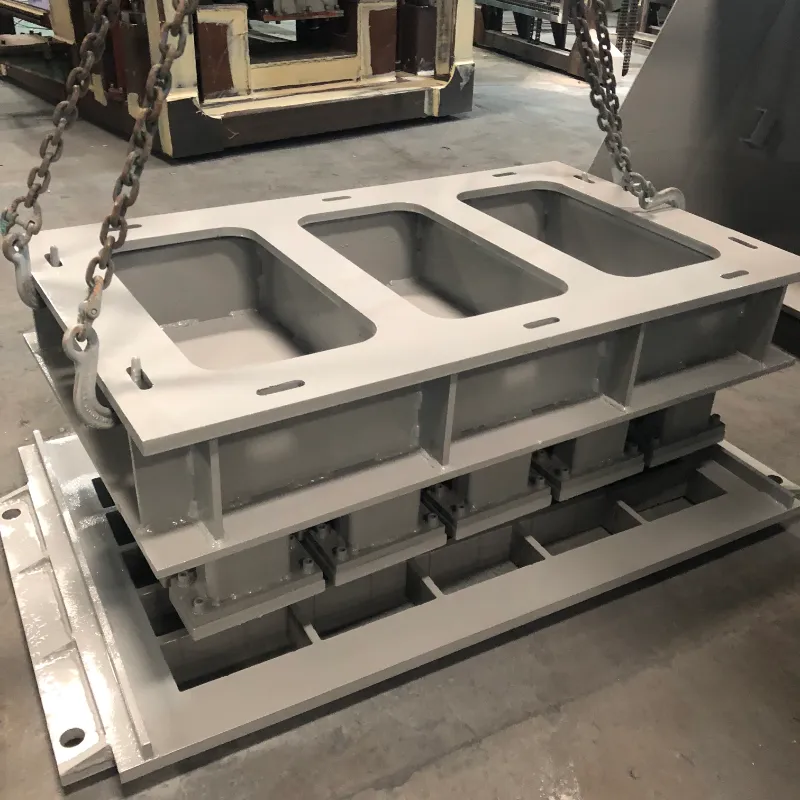
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Қалыптың дұрыс дизайны мен материалды таңдау арқылы көптеген бұзу мәселелерін болдырмауға болады:

Кернеу бұрышы: Таза құйып алу үшін қуыс қабырғаларының дұрыс конусы қажет. Онсыз блоктар босату агентінің сапасына қарамастан жабысады.

Бұрыш радиусы: Өткір 90 градус бұрыштар крекинг басталатын кернеу нүктелері болып табылады. UNIK конструкциялары жиек зақымдануын азайту үшін 3-5 мм радиусы бар бұрыштарды біріктіреді.

Беттік әрлеу: Жылтыратылған қуыс беті (Ra 1.6) үйкелісті азайтады және құю өнімділігін 30%-ға дейін жақсартады.

Термиялық өңдеу: Дұрыс карбюризациялау HRC58-62 бетінің қаттылығына қол жеткізе отырып, өзек қаттылығын сақтай отырып, жабысуға әкелетін тозуды азайтады.

Болат дәрежесі: 42CrMo немесе аспаптық болаттар сияқты жоғары сапалы материалдарды пайдалану 80 000–100 000 цикл бойы қалыптың пішіні мен бетінің сапасын сақтайды.

Қорытынды

Қалыптау проблемаларының көпшілігі болжамды және алдын алуға болады. Түпкі себепті жүйелі түрде анықтау арқылы (микрос дизайнында, діріл параметрлерінде, босату агентінің қолданбасында немесе қалып күйінде) сіз ысырап пен бос уақытты азайтатын мақсатты шешімдерді жүзеге асыра аласыз.

Жақсы ұсталған қалып 80 000–100 000 циклге шыдай алады, бұл ретте блок бетінің тамаша сапасын сақтайды және жоғары жылдамдықты автоматты желілерде бірқалыпты жұмыс істейді. Ақаулықтарды дұрыс жою және жоғары дәлдіктегі қалыптау технологиясының арқасында сіз ақаулардың төмен жылдамдығымен және ең аз үзіліспен өндіріс желісін тиімді жұмыс істей аласыз.

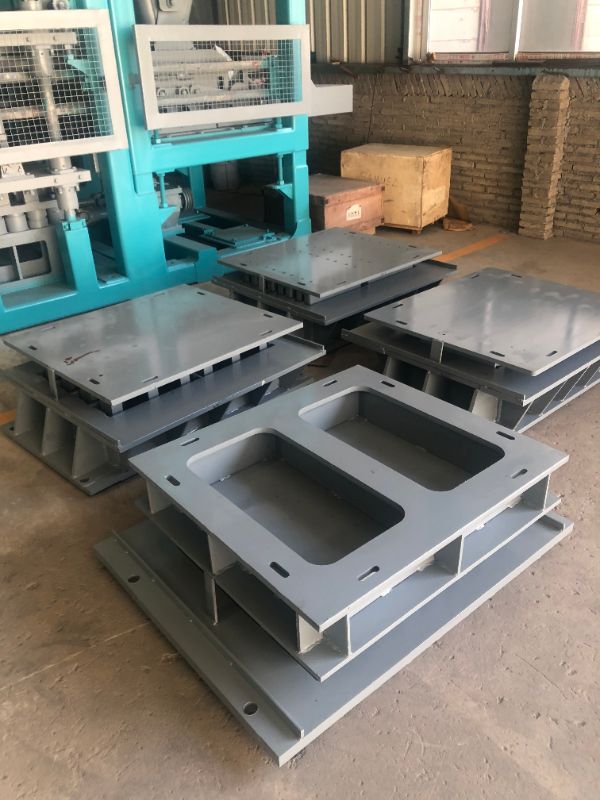
 Multiple finished concrete moulds beside block making machine

Қатысты жаңалықтар
Маған хабарлама қалдырыңыз
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты
ҚабылдамауҚабылдау